非标模具配件指没有统一国家或行业标准、需按客户图纸或样品定制的模具零部件,常见于冲压、塑胶、压铸及自动化设备领域。
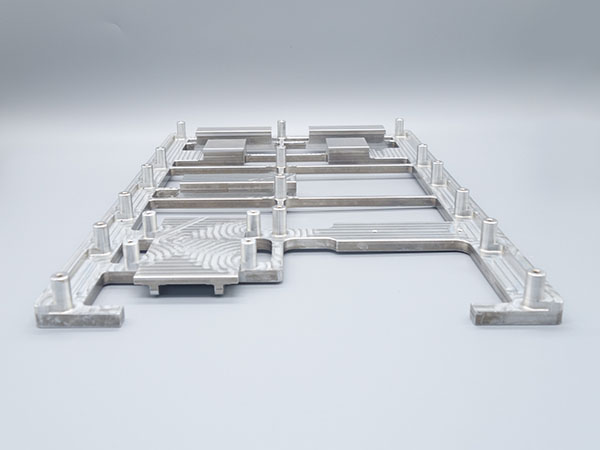
下面再来看一看非标模具配件质量管控要点是什么?
1. 图纸与技术评审
(1. 核对图纸版本,锁定最新版,**图纸变更必须走 ECN 工程变更,旧图纸回收作废**,防止车间误用旧图加工。
(2. 评审基准设定、尺寸公差、形位公差、脱模斜度、R 角、配合间隙、热膨胀预留量;薄件、细长型芯评估热处理变形风险。
(3. 确认技术要求:钢材牌号、热处理硬度、表面粗糙度、是否需要 PVD / 氮化、水路耐压要求、探伤要求。
(4. 图纸疑问、标注缺失、公差不合理点,在备料前与客户确认并书面留痕。
2. 原材料入料管控
(1. 钢材附带材质证明,关键批次做光谱复检,确认牌号,杜绝材料混用、以次充好。
(2. 检查原材料外观:裂纹、砂眼、夹杂、锈斑;锻件核查锻造状态与内应力。
(3. 材料下料预留加工余量,兼顾粗加工去除表面缺陷与热处理变形补偿。
3. 加工过程质量管控
(1. 首件检验:每款非标件首件全尺寸检测,确认程序、工装、基准无误后,再批量加工。
(2. 工序间巡检:重点监控关键尺寸、形位公差;EDM 管控电极损耗,避免积碳、表面麻点。
(3. 装夹方案标准化,减少二次装夹带来的找正误差;细长件、薄壁件控制加工应力,防止变形。
(4. 加工中做好标识,零件编号、图号、版本随件流转,避免混料。
4. 热处理工序管控
(1. 热处理外协必须定点,明确硬度区间、淬火回火工艺,禁止超硬度或硬度不足。
(2. 热处理后外观检查,**关键件做磁粉 / 超声波探伤,排查淬火微裂纹**。
(3. 热处理后复测变形量,变形超标的件隔离评估,余量不足直接报废。
(4. 留存热处理炉号、工艺记录,实现单零件追溯。
5. 精加工、抛光与表面涂层管控
(1. 精磨、坐标磨管控平行度、垂直度、同心度;抛光避免过抛、塌角、纹路残留。
(2. PVD、氮化等涂层前:基体必须清洁干净,表面粗糙度达标,无毛刺、油污、氧化层,防止涂层起皮脱落。
(3. 涂层后检查外观、附着力,按要求检测涂层厚度。
6. 成品全检管控(出货前)
(1. 关键尺寸、形位公差使用**三坐标、光学投影仪、高度规、千分表**检测,留存检测记录。
(2. 外观检查:崩角、裂纹、刀纹、麻点、划痕、锈蚀;水路件做打压测试,检查渗漏。
(3. 配合试配:有装配要求的组合镶件,做预装验证,排查干涉、卡死、间隙异常。
(4. 区分合格 / 不合格品,不合格隔离标识,评审返工或报废;返工件重新走全检。
7. 标识、包装与出货管控
(1. 零件打码 / 标签:模具编号、零件图号、版本号,一物一标识。
(2. 防锈处理:涂防锈油、防锈袋,避免运输生锈;精密件软包装保护尖角,防止磕碰崩损。
(3. 出货附带资料:材质证明、热处理报告、尺寸检测报告,满足客户追溯需求。
8. 售后质量追溯管控
(1. 建立零件档案:图纸版本、材料炉号、热处理批次、加工记录、检测报告。
(2. 试模 / 量产出现质量问题时,快速回溯全流程,定位根因,更新风险清单,同类产品前置预防。



