钨钢配件是用硬质合金制成的工业零件,以高硬度和耐磨性为核心优势,主要由碳化钨与钴、镍等金属粘结剂通过粉末冶金工艺烧结而成。
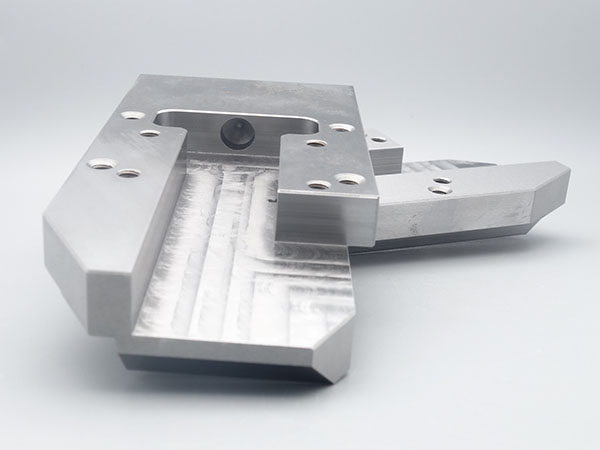
下面跟小编一起来看一看钨钢配件有哪些使用注意事项?
一、搬运、装卸与装配
1. **轻拿轻放,严禁撞击、跌落**
钨钢硬而脆,受到侧向冲击力极易崩角、崩边、产生肉眼看不见的微裂纹;微裂纹在反复受力下会快速扩展,造成突然断裂。
不要用铁锤、铜棒直接敲打钨钢工作面;如需敲击,只能作用在钢基体上,不能直接敲钨钢。
2. **装配禁止强行压入**
过盈装配(热装 / 冷装)要核算热膨胀差异,钨钢热膨胀系数远低于钢材,温差过大、过盈量太大,装配过程直接开裂。
装配时保证定位面干净无杂质、无毛刺,防止局部应力集中。
3. **夹紧力适中**
夹具不可夹持过紧,容易压裂;也不能松动,运行时产生振动冲击,加速崩损。
二、运行使用要求
1. **避免交变冲击载荷**
适合静载、持续摩擦、耐磨工况;不适合频繁强冲击场景。像铜箔耐折仪折弯头属于反复弯曲摩擦,属于低冲击工况,但一旦有异物卡在试样与 R 角之间,会产生局部冲击损伤 R 圆弧。
2. **防止异物挤压划伤工作面**
硬质颗粒、金属碎屑夹在接触面,会压出凹坑、划痕;**工作面一旦有划痕,会直接影响铜箔测试、分切品质**。
3. **温度与冷热冲击**
- 避免**急剧冷热骤变**(如高温后直接水冷),巨大热应力会产生裂纹;
- 在冷热冲击试验箱内使用的钨钢工装,要评估温差应力,不建议无保护直接反复承受超大温差冲击。
4. **潮湿、腐蚀环境防护**
碳化钨本身不生锈,但里面的**钴粘结剂会被水汽、酸性切削液、含氯介质腐蚀,出现表面麻点、掉粉,强度下降**。
- 高湿实验室 / 车间,配合工业除湿机控制湿度;
- 避免长时间浸泡在酸碱、含氯切削液中;
- 停机后及时擦干,保持干燥。
三、日常点检
每次使用前 / 定期检查:
1. 目视:工作面有无崩口、掉角、麻点、网状微裂纹;**发现微裂纹必须立即停用更换,不可继续上机**
2. 轮廓 / 尺寸检查:R 角、刃口磨损量(耐折仪钨钢折弯头重点监控 R 圆弧磨损,磨损会直接导致耐折测试数据漂移)
3. 表面状态:划痕、腐蚀斑点
4. 装配状态:有无松动、异常振动
记录磨损数据,建立寿命管理,做到预防性更换,避免运行中断裂损坏设备。
四、清洁、维护与修磨
1. 清洁:使用软毛刷、无尘布;禁止硬质钢丝刷打磨工作面。
2. 修磨:**普通砂轮磨不动钨钢,必须使用金刚石砂轮**。
普通砂轮磨削极易产生高温,造成表面热裂纹。
3. EDM 线切割 / 放电加工:加工后表面会存在脆性再铸层,精密工装件**必须后续研磨去除再铸层**,否则容易开裂。
4. 禁止自行焊接修补:焊接热应力极易产生内部裂纹,修复后使用寿命很短。
五、安全注意事项
1. 断裂后的钨钢碎片刃口非常锋利,防止划伤手部。
2. 钨钢加工产生的粉尘含有碳化钨 + 钴,长期吸入有害;打磨修磨作业必须有除尘防护。
3. 报废钨钢件属于硬质合金废料,单独回收,不可随意丢弃。



