模具零件加工是通过裁模、冲坯、注塑、CNC 等工艺,将原材料制成模具或成型零件的工业过程,广泛用于电子、汽车、医疗等领域。
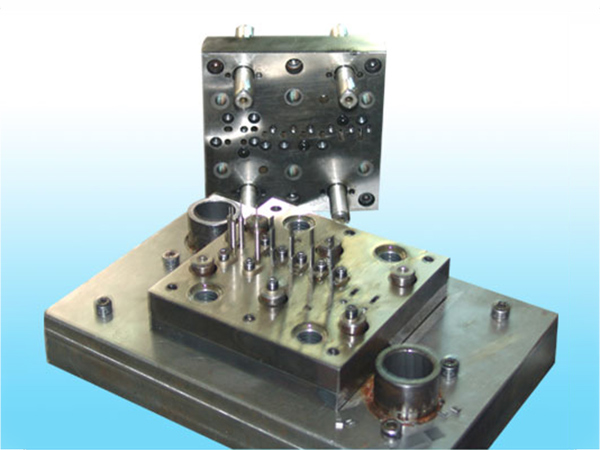
下面小编给大家讲一讲模具零件加工质量验收常规项有哪些?
一、资料与文件核对
1. 图纸、3D 模型、工艺单、热处理报告是否齐全,版本正确
2. 材质证明:钢材材质单、炉号,确认与图纸要求材料一致
3. 热处理报告:淬火回火记录、硬度检测记录,无异常开裂记录
4. 加工工序记录、首件报告(如有要求)
二、尺寸检验
1. **关键尺寸(特性尺寸,图纸标注◎/):100% 全检**
2. 一般尺寸:按约定抽检(常用 AQL 抽样,模具行业多 AQL0.65/1.0)
3. 检测工具:三坐标 CMM、高度仪、千分尺、内径千分表、卡尺、针规、光学投影仪
4. 验收标准:所有尺寸在图纸公差范围内;超差需评审特采 / 返工 / 报废
重点:型腔尺寸、镶件配合尺寸、孔距、顶针孔、运水孔、螺纹
三、硬度检验
1. 检测位置:成型面、受力工作面、冲头刃口,避开边缘、尖角(防止测不准)
2. 仪器:洛氏硬度计 HRC,小件可用维氏 HV
3. 判定:硬度在图纸要求区间;**不允许局部硬度偏低、软硬不均**
4. 禁止:热处理裂纹、脱碳、过热烧伤
四、形位公差检验
1. 平面度:模板基准面、分型面
2. 平行度:模板上下基准面
3. 垂直度:侧面、孔与基准面
4. 位置度:螺丝孔、顶针孔、销钉孔孔距
5. 圆度、圆柱度:导柱、导套、顶针、圆镶件
检测方式:百分表、大理石平台、CMM、圆度仪
五、表面质量验收
1. 加工纹路:CNC 刀纹、EDM 火花纹、线切割纹路符合图纸要求;无深刀痕、台阶
2. 烧伤、积碳:EDM 加工面不能有烧伤、脱碳、蓝黑过热层
3. 裂纹:目视 + 放大镜检查,尖角、薄筋、刃口**不允许裂纹**(重要件可做磁粉 / 渗透探伤 PT)
4. 砂眼、气孔、锈蚀:成型面不允许;非工作面按图纸约定
5. 抛光质量:镜面件无麻点、橘皮、划痕;粗糙度 Ra 用对比样块或粗糙度仪检测
6. 毛刺、尖角:所有锐边按要求倒角 C0.3~C1,无锋利毛刺,防止装配刮手、掉屑
六、配合与装配检验
1. 导柱 / 导套:滑动顺畅,无卡滞、无过大间隙,无咬死风险
2. 镶件、冲头:入模顺畅,分型面贴合均匀,无翘曲、无间隙漏料
3. 滑块、斜顶:滑动运动顺畅,复位到位,无干涉、无卡滞
4. 螺纹:螺丝孔攻牙完整,螺丝旋入顺畅,滑牙、烂牙拒收
5. 冷却运水孔:通水测试,**无漏水**;水路通畅,无铁屑堵塞



