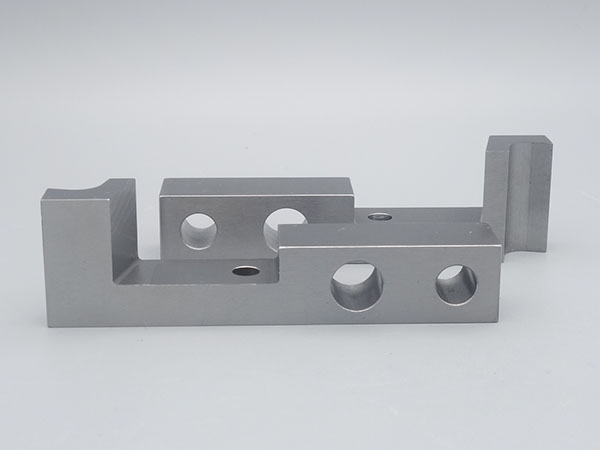
不锈钢模具配件之所以耐用,核心原理就是利用不锈钢本身的防锈抗蚀能力,再加上模具配件必须的高精度和高耐磨性,来保证模具长期稳定地生产合格产品。
那么,大家知道不锈钢模具配件的表面处理工艺有哪些吗?
一、抛光类
1. **机械抛光**
粗磨→细磨→钻石膏精抛,分普通抛光、高光、**镜面抛光**(Ra≤0.01μm)
用途:透明包装、高光塑件模仁;减少粘模,提升产品外观
优点:光洁度极高;S136 ESR 钢适合镜面,不易橘皮、针孔
缺点:人工成本高;镜面容易划伤,后续要做好保护
2. **超声波抛光**
配合钻石磨料,适合深槽、小孔、复杂曲面,用于模具镶件、窄筋位置
3. **化学抛光**
化学药液腐蚀整平,适合复杂内腔;表面均匀,但粗糙度不如机械镜面。
二、钝化处理
酸洗 + 钝化(硝酸 / 柠檬酸环保钝化),去除表面游离铁离子,生成致密 Cr₂O₃钝化膜,膜极薄几乎不改变尺寸(0.1~1μm)
适用:S136、304、316 所有不锈钢模具配件,模仁、顶针、水路接头
作用:**大幅提升抗点蚀能力**,抵抗 PVC/POM 分解酸性气体,防止模具表面锈斑
特点:成本低,作为抛光后的标准收尾工序
三、氮化类
1. **离子氮化(真空氮化)**
低温渗氮,变形极小;表面硬度可达 HV900~1100,不改变基体内部韧性
适合:S136 模仁、顶针、镶件;提升耐磨 + 耐蚀,降低粘模
注意:氮化层很薄,不适合重摩擦、大切削的位置;镜面件氮化后会轻微变色,需要重新精抛
2. **QPQ 盐浴复合处理**
渗氮 + 氧化复合,耐磨 + 防腐一体,变形小;多用于顶针、定位销等标准配件
四、PVD 物理气相沉积
低温真空镀膜(200~500℃),膜层薄 2~5μm,几乎不变形;常见 TiN(金黄)、CrN(银灰)、TiCN、DLC 类金刚石涂层
优点:超高硬度、低摩擦、脱模好、抗腐蚀,防止塑料粘模,提升模具寿命
适用:S136 注塑模仁、顶针、司筒,腐蚀性塑料 PVC、阻燃料